 Ir al contenido

Inicio › Fábrica y capacidades › 模具制造
模具制造 · ±0.01 mm · 最大 1.5 米
注塑模具制造:自有模房,精度 ±0.01 mm,最大 1.5 米
鸿庆在东莞桥头的自有模房设计和制造注塑模具:沙迪克火花机、沙迪克慢走丝和牧野高速加工中心,加工精度 ±0.01 mm,最大可做 1.5 米的模具。模具常用 S136 钢材,寿命 50 万模次,在本厂 80T–1300T 注塑机上试模,开模 30 天起,模具归客户所有。
最后更新:2026 年 10 月
±0.01 mm 加工精度
最大 1.5 米模具
S136 钢 · 50 万模次
Los moldes son de su propiedad
模房参数
模房能力一览
数字和工厂页一致;来厂或视频验厂时可以逐项核对。
加工设备
沙迪克火花机、沙迪克慢走丝线切割、牧野高速加工中心等
加工精度
±0.01 mm
模具尺寸
最大 1.5 米;可做大型外壳、家电部件和汽车配件模具
模具结构
滑块、斜顶、镶件、倒扣、多穴;双色模具和嵌件模具
钢材与寿命
常用 S136 钢材,寿命 50 万模次;产量不高的项目可以讨论其他钢材
试模
在本厂 80T–1300T 注塑机上试模(T1–Tn),样品寄给客户确认
Plazos
开模 30 天起;完整排期在审阅 3D 图档后书面给出
归属
模具归客户所有,写进合同;需要时可以运走
Pago
模具费预付 50% 后开模,其余模具款的付款节点写在合同里
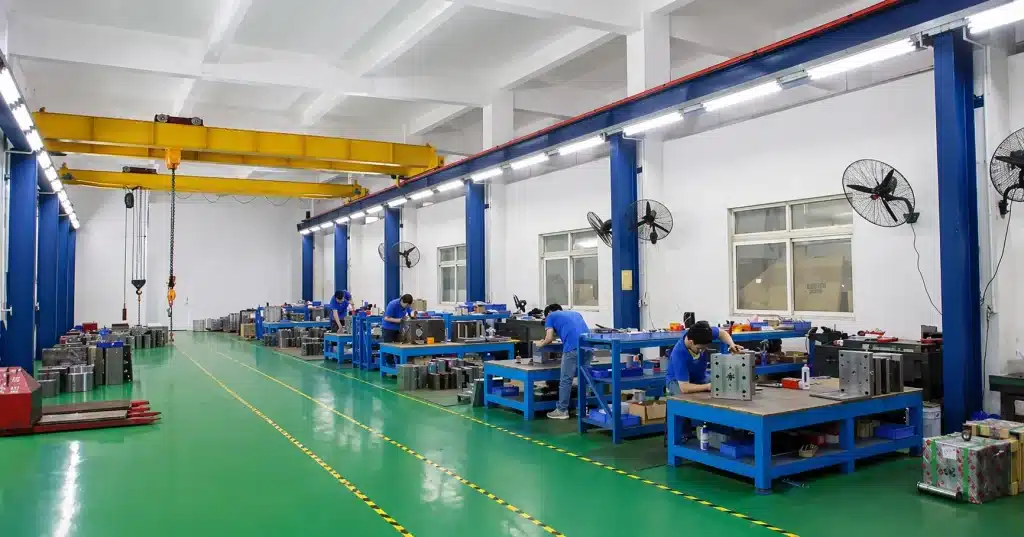
鸿庆自有模房,东莞桥头厂区实拍
Revisión DFM
开模前,先把问题在图纸上解决
收到 3D 图档后,鸿庆的工程师出具 DFM 评审意见,把容易导致缩水、变形、披锋和脱模困难的地方标出来;改动先经您确认,再开模。
01
Espesor de pared
壁厚和缩水
检查壁厚是否均匀、加强筋和螺丝柱是否过厚,提前避免缩水、变形和内应力。
02
脱模
拔模角和倒扣
确认各个面的拔模角,倒扣用滑块或斜顶解决,或建议改结构,让零件顺利脱模。
03
Forma
分型线和进胶点
定下分型线、进胶点和排气位置,让熔接线、浇口痕迹避开外观面。
04
Producción en serie
顶出和冷却
设计顶出位置和冷却水路,影响尺寸稳定和成型周期,也影响产品单价。
开模流程
从 DFM 到量产,模具的 6 个节点
开模 30 天起;完整排期在审阅 3D 图档后书面给出,每个需要您确认的节点都先确认再往下走。

火花机加工区:模具的细节和清角在这里加工
1
DFM 评审和报价
收到 3D 图档后做 DFM 评审,按产品尺寸、一模几穴、钢材、行位和斜顶数量、表面纹理以及是否双色或包胶,出具美元书面报价。
2
模具设计
工程师完成模具结构设计:分型、进胶、顶出、冷却水路和镶件拆分,定下钢材和加工工艺。
3
精密加工
牧野高速加工中心加工型腔和型芯,沙迪克火花机加工细节和清角,沙迪克慢走丝加工镶件和精密配合位,精度 ±0.01 mm。
4
装配和 T1 试模
模具装配后在本厂注塑机上试模,T1 样品寄给您确认外观、尺寸和装配。
5
修模和样品确认
按样品问题修模、再试模(T2、T3……),直到样品通过;修模在自有模房完成,模具不用在工厂之间来回运。
6
量产和保养
样品通过后,模具转入本厂注塑量产,日常保养和维修由模房负责;模具归您所有,需要时可以运走。
模房实力
模房的 4 个关键数字
每个数字都能在来厂或视频验厂时看到对应的设备和记录。
±0.01 mm
加工精度(沙迪克、牧野)
1,5 m
Tamaño máximo del molde
50 万模次
S136 钢模具寿命
Desde 30 días
开模周期,排期书面确认
模具报价
影响模具价格的 6 个因素
鸿庆的模具按项目报价:审阅 3D 图档后出具美元书面报价,开模项目会先附上 DFM 评审意见;产品单价另算。
01
Tamaño de la pieza
零件越大,模架和钢材越大,加工时间也越长;最大可做 1.5 米的模具。
02
一模几穴
穴数越多,模具越贵,但每模出件更多,产品单价更低;按年用量来定。
03
Calidad del acero
常用 S136 钢材,寿命 50 万模次;产量不高的项目,可以讨论其他钢材来控制模具成本。
04
行位和斜顶
倒扣越多,滑块和斜顶就越多,模具结构和加工都更复杂。
05
表面纹理
高光、咬花等表面要求会增加型腔的加工和处理成本。
06
双色或包胶
双色模具和嵌件模具结构更复杂,分别配合双色机和立式机生产。
模房实拍
自有模房实拍
以下照片拍摄于鸿庆东莞桥头工厂;来厂或视频验厂时,可以看到同样的模房和设备。

Electroerosión Sodick
加工模具的细节、窄槽和清角。

Electroerosión por hilo Sodick
加工镶件和精密配合位,精度 ±0.01 mm。

慢走丝加工区
线切割加工模具镶件和精密零件。

Centro de mecanizado CNC
加工模具的型腔、型芯和模板。
模具前后
设计、手板、注塑和品质,和模房在同一个厂区
图档从设计到模房、模具从模房到注塑车间,都在厂内交接;试模和修模不用在工厂之间来回运模具。


鸿庆的模具是自己做的,还是外发加工?
鸿庆的注塑模具在东莞桥头的自有模房完成,模具设计、精密加工、装配、试模和修模都在厂内,加工精度 ±0.01 mm。模房设备有沙迪克火花机、沙迪克慢走丝和牧野高速加工中心,试模在本厂 80T–1300T 注塑机上进行。模具做好后直接转入本厂注塑量产,修模也在厂内完成,模具不用在多家工厂之间来回运。项目中如果有工序需要外协(例如产品电镀),会在报价阶段事先告诉您。
一套注塑模具做几穴,鸿庆怎么决定?
鸿庆在 DFM 评审时,按年用量、零件尺寸、精度要求和预算 4 个因素决定一模几穴。年用量大、零件小的产品,多穴模具能降低单价,但模具费更高;零件大、精度要求高或年用量不大的,常用一模一穴或一模两穴,模具投入更低、尺寸也更好控制。外观和结构相近的配套零件,也可以评估是否放在同一套模具里。穴数会写在 DFM 评审意见和报价里;如需比较,可以按两种穴数分别报价。
开模前要确认哪些细节,才能少改模?
鸿庆建议在开模前确认 5 项细节:外观面和可以留痕的位置、分型线位置、进胶点位置、顶针位置,以及拔模角和表面纹理。这些内容会写在 DFM 评审意见里,由您逐项确认后再开模;开模后再改这些地方,往往要修模甚至加镶件,既花时间也增加费用。如果产品还在设计阶段,可以先做 3D 打印或 CNC 手板验证外观、尺寸和装配,再开模,手板 10 天起。
双色模具和嵌件模具,和普通注塑模具有什么不同?
鸿庆做的双色模具和嵌件模具,都比普通单色模具多一道成型工序,需要配合专门的机台:双色模具在 7 台双色注塑机上生产,两种材料在一套模具里先后注射,硬胶和软胶结合在一起;嵌件模具在 5 台立式注塑机上生产,螺母、端子或金属件先放进模具,再注塑包住。两种模具都要在设计时考虑材料结合、定位和收缩,结构和费用都高于普通模具,但能省掉后续装配、让产品结构更牢。是否需要,我们会在 DFM 评审时按结构和成本给出建议。
Envíenos lo que tenga. Le trazaremos el camino hasta la producción en serie.
Esté en la fase de desarrollo que esté, Hongqing puede ofrecerle la solución de fabricación adecuada. Desde la evaluación inicial del diseño, el molde y la inyección hasta el acabado, el montaje y el envío, le ayudamos a llevar su proyecto paso a paso hasta la producción en serie.
Conviene incluir: bocetos, planos o archivos 3D, volumen anual y mercado de destino.

 Chinese
 English
 Spanish
 Russian
 Italian