 Перейти к содержанию

Главная › Завод и возможности › 模具制造
模具制造 · ±0.01 mm · 最大 1.5 米
注塑模具制造:自有模房,精度 ±0.01 mm,最大 1.5 米
鸿庆在东莞桥头的自有模房设计和制造注塑模具:沙迪克火花机、沙迪克慢走丝和牧野高速加工中心,加工精度 ±0.01 mm,最大可做 1.5 米的模具。模具常用 S136 钢材,寿命 50 万模次,在本厂 80T–1300T 注塑机上试模,开模 30 天起,模具归客户所有。
Подпишем NDA до того, как вы пришлёте чертежи · Или напишите нам на e-mail info@dghongqing.com
最后更新:2026 年 10 月
±0.01 mm 加工精度
最大 1.5 米模具
S136 钢 · 50 万模次
Пресс-формы — ваша собственность
模房参数
模房能力一览
数字和工厂页一致;来厂或视频验厂时可以逐项核对。
加工设备
沙迪克火花机、沙迪克慢走丝线切割、牧野高速加工中心等
加工精度
±0.01 mm
模具尺寸
最大 1.5 米;可做大型外壳、家电部件和汽车配件模具
模具结构
滑块、斜顶、镶件、倒扣、多穴;双色模具和嵌件模具
钢材与寿命
常用 S136 钢材,寿命 50 万模次;产量不高的项目可以讨论其他钢材
试模
在本厂 80T–1300T 注塑机上试模(T1–Tn),样品寄给客户确认
Сроки
开模 30 天起;完整排期在审阅 3D 图档后书面给出
归属
模具归客户所有,写进合同;需要时可以运走
Оплата
模具费预付 50% 后开模,其余模具款的付款节点写在合同里
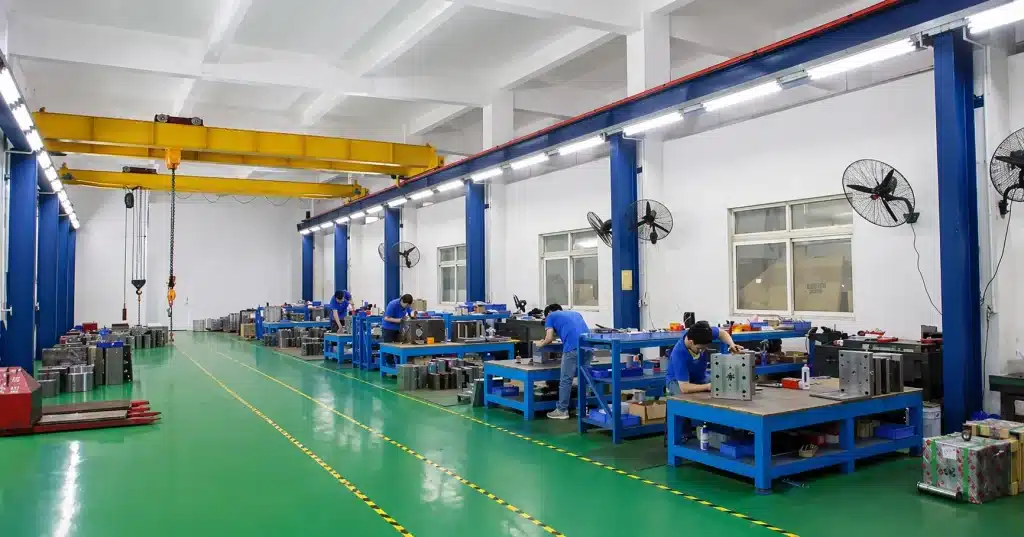
鸿庆自有模房,东莞桥头厂区实拍
Анализ DFM
开模前,先把问题在图纸上解决
收到 3D 图档后,鸿庆的工程师出具 DFM 评审意见,把容易导致缩水、变形、披锋和脱模困难的地方标出来;改动先经您确认,再开模。
01
Толщина стенок
壁厚和缩水
检查壁厚是否均匀、加强筋和螺丝柱是否过厚,提前避免缩水、变形和内应力。
02
脱模
拔模角和倒扣
确认各个面的拔模角,倒扣用滑块或斜顶解决,或建议改结构,让零件顺利脱模。
03
Форма
分型线和进胶点
定下分型线、进胶点和排气位置,让熔接线、浇口痕迹避开外观面。
04
Серийное производство
顶出和冷却
设计顶出位置和冷却水路,影响尺寸稳定和成型周期,也影响产品单价。
开模流程
从 DFM 到量产,模具的 6 个节点
开模 30 天起;完整排期在审阅 3D 图档后书面给出,每个需要您确认的节点都先确认再往下走。

火花机加工区:模具的细节和清角在这里加工
1
DFM 评审和报价
收到 3D 图档后做 DFM 评审,按产品尺寸、一模几穴、钢材、行位和斜顶数量、表面纹理以及是否双色或包胶,出具美元书面报价。
2
模具设计
工程师完成模具结构设计:分型、进胶、顶出、冷却水路和镶件拆分,定下钢材和加工工艺。
3
精密加工
牧野高速加工中心加工型腔和型芯,沙迪克火花机加工细节和清角,沙迪克慢走丝加工镶件和精密配合位,精度 ±0.01 mm。
4
装配和 T1 试模
模具装配后在本厂注塑机上试模,T1 样品寄给您确认外观、尺寸和装配。
5
修模和样品确认
按样品问题修模、再试模(T2、T3……),直到样品通过;修模在自有模房完成,模具不用在工厂之间来回运。
6
量产和保养
样品通过后,模具转入本厂注塑量产,日常保养和维修由模房负责;模具归您所有,需要时可以运走。
模房实力
模房的 4 个关键数字
每个数字都能在来厂或视频验厂时看到对应的设备和记录。
±0.01 mm
加工精度(沙迪克、牧野)
1,5 м
Максимальный размер формы
50 万模次
S136 钢模具寿命
От 30 дней
开模周期,排期书面确认
模具报价
影响模具价格的 6 个因素
鸿庆的模具按项目报价:审阅 3D 图档后出具美元书面报价,开模项目会先附上 DFM 评审意见;产品单价另算。
01
Размер детали
零件越大,模架和钢材越大,加工时间也越长;最大可做 1.5 米的模具。
02
一模几穴
穴数越多,模具越贵,但每模出件更多,产品单价更低;按年用量来定。
03
Марка стали
常用 S136 钢材,寿命 50 万模次;产量不高的项目,可以讨论其他钢材来控制模具成本。
04
行位和斜顶
倒扣越多,滑块和斜顶就越多,模具结构和加工都更复杂。
05
表面纹理
高光、咬花等表面要求会增加型腔的加工和处理成本。
06
双色或包胶
双色模具和嵌件模具结构更复杂,分别配合双色机和立式机生产。
模房实拍
自有模房实拍
以下照片拍摄于鸿庆东莞桥头工厂;来厂或视频验厂时,可以看到同样的模房和设备。

Электроэрозионные станки Sodick
加工模具的细节、窄槽和清角。

Проволочно-вырезные станки Sodick
加工镶件和精密配合位,精度 ±0.01 mm。

慢走丝加工区
线切割加工模具镶件和精密零件。

Обрабатывающий центр с ЧПУ
加工模具的型腔、型芯和模板。
模具前后
设计、手板、注塑和品质,和模房在同一个厂区
图档从设计到模房、模具从模房到注塑车间,都在厂内交接;试模和修模不用在工厂之间来回运模具。


鸿庆的模具是自己做的,还是外发加工?
鸿庆的注塑模具在东莞桥头的自有模房完成,模具设计、精密加工、装配、试模和修模都在厂内,加工精度 ±0.01 mm。模房设备有沙迪克火花机、沙迪克慢走丝和牧野高速加工中心,试模在本厂 80T–1300T 注塑机上进行。模具做好后直接转入本厂注塑量产,修模也在厂内完成,模具不用在多家工厂之间来回运。项目中如果有工序需要外协(例如产品电镀),会在报价阶段事先告诉您。
一套注塑模具做几穴,鸿庆怎么决定?
鸿庆在 DFM 评审时,按年用量、零件尺寸、精度要求和预算 4 个因素决定一模几穴。年用量大、零件小的产品,多穴模具能降低单价,但模具费更高;零件大、精度要求高或年用量不大的,常用一模一穴或一模两穴,模具投入更低、尺寸也更好控制。外观和结构相近的配套零件,也可以评估是否放在同一套模具里。穴数会写在 DFM 评审意见和报价里;如需比较,可以按两种穴数分别报价。
开模前要确认哪些细节,才能少改模?
鸿庆建议在开模前确认 5 项细节:外观面和可以留痕的位置、分型线位置、进胶点位置、顶针位置,以及拔模角和表面纹理。这些内容会写在 DFM 评审意见里,由您逐项确认后再开模;开模后再改这些地方,往往要修模甚至加镶件,既花时间也增加费用。如果产品还在设计阶段,可以先做 3D 打印或 CNC 手板验证外观、尺寸和装配,再开模,手板 10 天起。
双色模具和嵌件模具,和普通注塑模具有什么不同?
鸿庆做的双色模具和嵌件模具,都比普通单色模具多一道成型工序,需要配合专门的机台:双色模具在 7 台双色注塑机上生产,两种材料在一套模具里先后注射,硬胶和软胶结合在一起;嵌件模具在 5 台立式注塑机上生产,螺母、端子或金属件先放进模具,再注塑包住。两种模具都要在设计时考虑材料结合、定位和收缩,结构和费用都高于普通模具,但能省掉后续装配、让产品结构更牢。是否需要,我们会在 DFM 评审时按结构和成本给出建议。
Пришлите нам то, что у вас есть. Мы составим план выхода на серийное производство.
На каком бы этапе разработки вы ни были, Hongqing предложит подходящее производственное решение. От первичной оценки дизайна, пресс-формы и литья до отделки, сборки и отгрузки — мы шаг за шагом доведём ваш проект до серийного производства.
Желательно приложить: эскизы, чертежи или 3D-файлы, годовой объём и целевой рынок.

 Chinese
 English
 Spanish
 Russian
 Italian